
Felületkezelési technológiák a faiparban
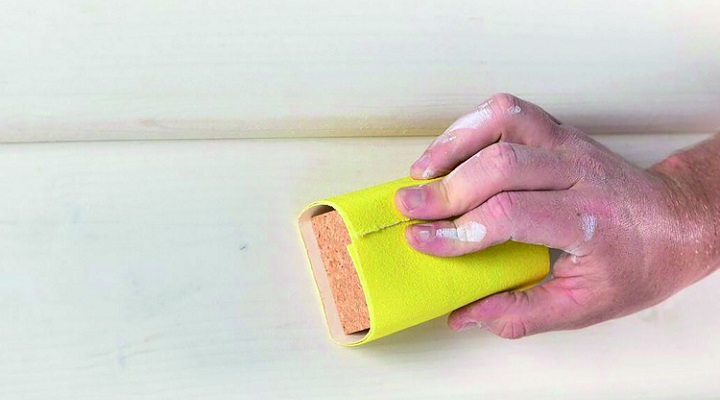
A felületkezelés előkészítésére a gyakorlatban a leginkább úgynevezett hidrogyalu egységet vagy csiszolási műveletet alkalmaznak. A csiszolásos felület-előkészítés több lépésből áll: elsőként az úgynevezett tisztító csiszolásra van szükség, melyet fafajtól, a csiszolószemcse anyagától, hordozó anyagának tulajdonságaitól, valamint a csiszolóberendezés típusától függően 60–100-as szemcsefinomságú csiszolóanyaggal célszerű elvégezni. A továbbiakban minden csiszolás után célszerű a megcsiszolt felületeket portalanítani. A portalanítás legcélszerűbb módja a fa csiszolatpor elszívása lehetőség szerint még a csiszolás során.
A kis kézi csiszológépeknél a berendezés porszívóra csatlakoztatható, ha van erre a célra kialakított csonk rajta, üzemszerű gyártásra tervezett csiszológépeknél szívott kefehengerek, vagy elektrosztatikus pormegkötéssel működő kefehengerek végzik a portalanítást. Kerülendő, rossz gyakorlat a felületek sűrített levegős lefújással való portalanítása, mivel a lefújt por a helyiség levegőjébe kerül, majd visszaszáll az ott található tárgyakra, így a majdani felületkezelő anyagok tapadását nagyban rontja, továbbá a szálló por a dolgozó egészségére is káros.
Felületkezelés helyszínéül szolgáló helyiségben csak az elszívásos poreltávolítás megengedhető.
KERESZTIRÁNYBA CSAK FINOMMAL
A második csiszolás előtt a felületeket célszerű vizezni, majd megszárítani, annak érdekében, hogy a tisztító csiszolás során a felületbe benyomódott rostokat, sérült rostkötegeket eltávolítsuk. A felületek csiszolását célszerű 100–150-es szemcsefinomsággal végezni, szál- irányú, de a tisztító csiszoláshoz képest ellenirányú csiszolással.
Portalanítás után következik a felületek finomcsiszolása 180–220-as szemcsefinomsággal. A szálirányra merőleges csiszolást igyekszünk elkerülni, de bizonyos esetekben (keretek csiszolása, oszcilláló csiszolóberendezés stb.) ez nem lehetséges. Általános szabály viszont, hogy a száliránnyal nem párhuzamos csiszolást minél finomabb szemcsével célszerű végezni, a durva csiszolószemcsével (40–120) való keresztirányú csiszolás kerülendő.
A gépi csiszolás esetén több gyártó jegyzett be szabadalmat a tisztító csiszolási művelet kiváltására. A svájci Kündig cég 10°-kal elfordított szélesszalagú csiszolóegységet is alkalmaz a csiszológépen. Az átlós csiszolásnak nevezett eljárásnak köszönhetően kevesebb részben kötődő farost marad a felületen.
A Martin cég szintén a tisztító csiszolás kiváltása érdekében vezette be – ablakgyártásra optimalizálva – a Q-FIN nevű eljárását, melynek lényege, hogy keresztirányú csiszolóegységet is alkalmaznak, ugyancsak a részben kötődő rostok eltávolítására.
A lapra az alábbi linken fizethet elő:
https://faipar.hu/magyar-asztalos-elofizetes
Kapcsolódó dokumentum:
felueletkezelesi-technologiak-a-faiparban
Tetszett a cikk?
Cikkajánló
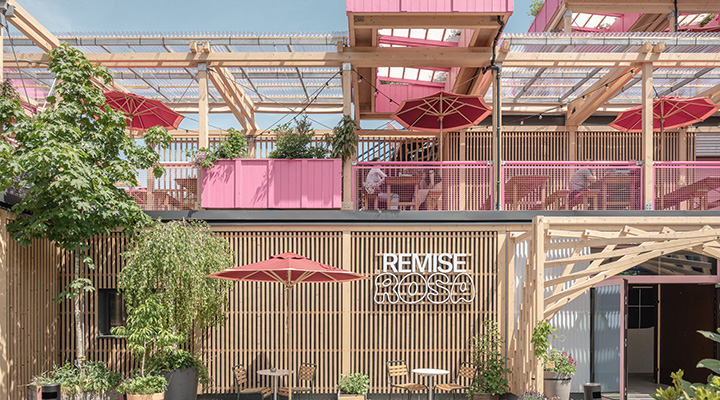
Megnyílt a Remise Rosa, a HELLO WOOD új városi oázisa Zürich szívében
Elkészült a HELLO WOOD legújabb svájci projektje, a Remise Rosa, egy egész évben működő városi találkozóhely Zürich szívében, amely meghatározó mérföldkö...
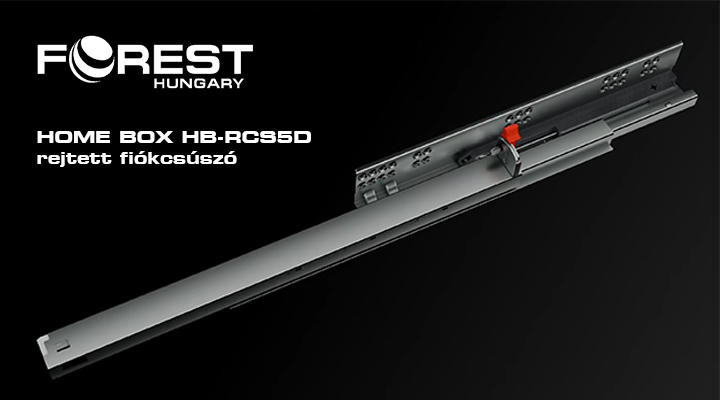
Home Box HB-RCS5D precízen hangolható rejtett fiókcsúszó a Forest-től
A HOME BOX HB-RCS5D rejtett fiókcsúszó alkalmazásával minden eddiginél pontosabban állíthatjuk be fiókunkat.
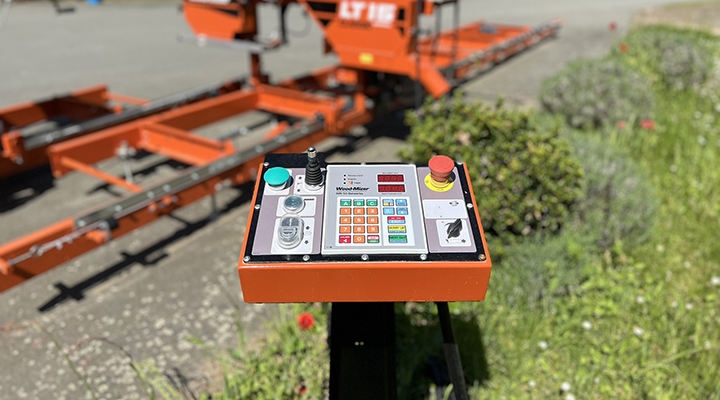
A Wood-Mizer távvezérlő panellel bővül az LT15 és LT20 fűrészgépek kínálata
A Wood-mizer mostantól egyes LT15 és LT20 elektromos, fix telepítésű fűrészgépeihez is kínál távvezérlő panelt, így még több fűrészipari szakember élvezheti az egyszerűbb kezel&...